
Feinguss, auch Wachsausschmelzverfahren oder Präzisionsguss genannt, ist ein Metallumformverfahren zur Herstellung von Teilen mit engen Toleranzen, komplexen inneren Hohlräumen und präzisen Abmessungen.
Feinguss ist ein Fertigungsverfahren, bei dem ein Wachsmodell mit einem feuerfesten Keramikmaterial überzogen wird. Nach dem Aushärten des Keramikmaterials nimmt dessen innere Geometrie die Form des Gussteils an. Das Wachs wird ausgeschmolzen und flüssiges Metall in den entstandenen Hohlraum gegossen. Das Metall erstarrt in der Keramikform, und das Gussteil wird anschließend herausgebrochen. Dieses Fertigungsverfahren ist auch als Wachsausschmelzverfahren bekannt. Feinguss wurde bereits vor Tausenden von Jahren entwickelt und hat seine Wurzeln im alten Ägypten und China.
Die Hauptprozesse sind folgende:
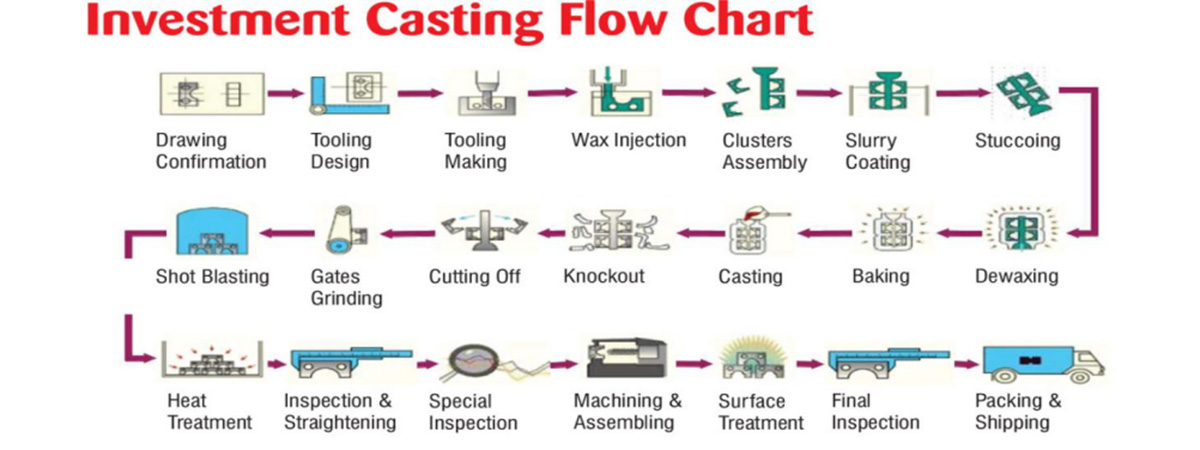
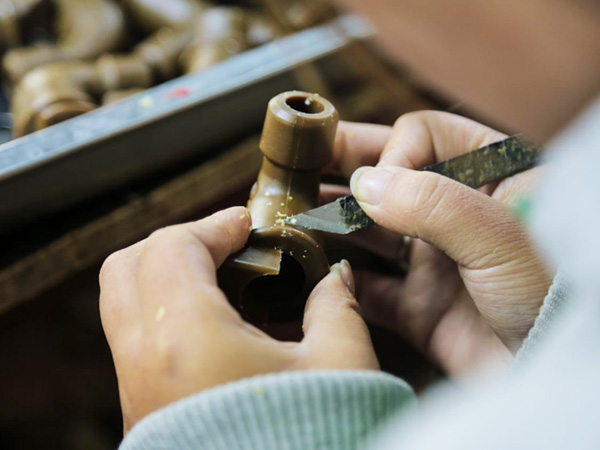
MustererstellungDie Wachsmodelle werden üblicherweise in eine Metallform spritzgegossen und als einteiliges Werkstück geformt. Kerne können verwendet werden, um beliebige innere Strukturen im Modell zu formen. Mehrere dieser Modelle werden an einem zentralen Wachsanschnittsystem (Angusskanal, Verteiler und Steiger) befestigt, um eine baumartige Anordnung zu bilden. Das Anschnittsystem bildet die Kanäle, durch die das flüssige Metall in den Formhohlraum fließt.
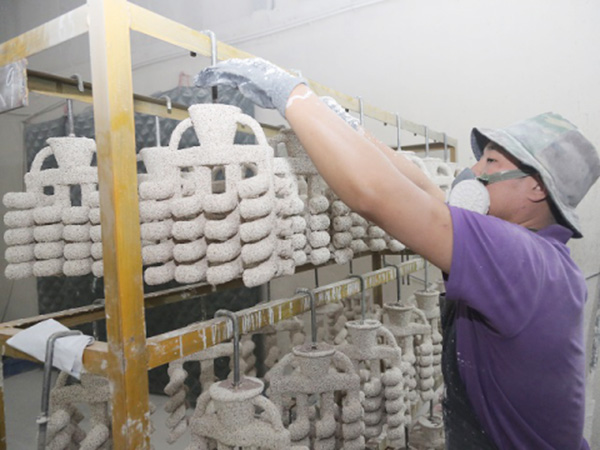
FormenherstellungDieser „Modellbaum“ wird in eine Aufschlämmung aus feinen Keramikpartikeln getaucht, mit gröberen Partikeln überzogen und anschließend getrocknet, um eine Keramikschale um die Modelle und das Anguss-System zu bilden. Dieser Vorgang wird wiederholt, bis die Schale dick genug ist, um dem flüssigen Metall standzuhalten. Die Schale wird dann in einen Ofen gegeben, wo das Wachs ausgeschmolzen wird. Zurück bleibt eine hohle Keramikschale, die als einteilige Form dient – daher der Name „Wachsausschmelzverfahren“.
GießenDie Form wird in einem Ofen auf etwa 1000 °C vorgeheizt, und das flüssige Metall wird mit einer Gießpfanne in das Anguss-System der Form gegossen, wodurch der Formhohlraum gefüllt wird. Das Gießen erfolgt üblicherweise manuell durch Schwerkraft, es werden aber auch andere Verfahren wie Vakuum oder Druck eingesetzt.
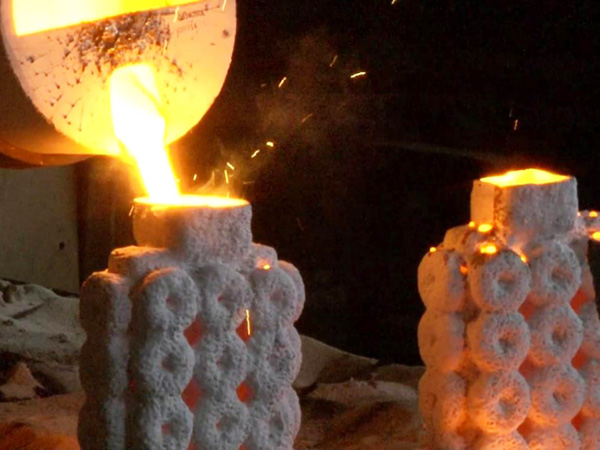
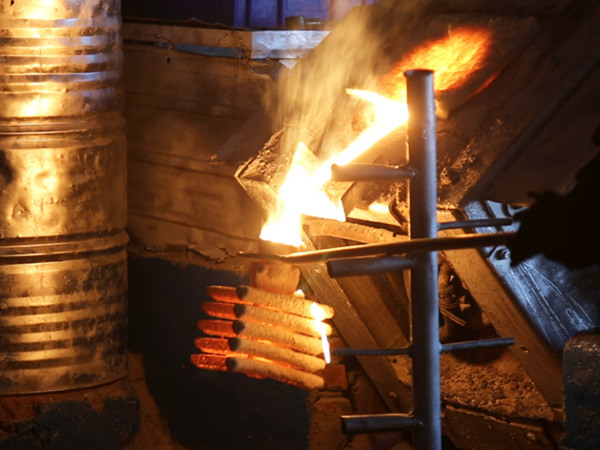
KühlungNach dem Befüllen der Form lässt man das flüssige Metall abkühlen und zur endgültigen Gussform erstarren. Die Abkühlzeit hängt von der Dicke des Bauteils, der Formdicke und dem verwendeten Material ab.
GipsentfernungNach dem Abkühlen des flüssigen Metalls kann die Form gebrochen und das Gussteil entnommen werden. Die Keramikform wird üblicherweise mit Wasserstrahlen gebrochen, es gibt aber auch andere Methoden. Nach dem Entformen werden die Teile entweder durch Sägen oder Kaltbrechen (mit flüssigem Stickstoff) vom Anguss getrennt.
AbschlussHäufig werden Nachbearbeitungsverfahren wie Schleifen oder Sandstrahlen eingesetzt, um die Oberfläche des Bauteils an den Angüssen zu glätten. Manchmal wird auch eine Wärmebehandlung angewendet, um das fertige Bauteil zu härten.
Anping Kaixuan Stainless Steel Products Co., Ltd
E-Mail:emily@quickcoupling.net.cn
Fabrik: Nr. 17, Industriegebiet Ost, Kreis Anping, Provinz Hebei, 053600, China
Veröffentlichungsdatum: 21. September 2020